

Gold Tailings Cyanidation Plant—High-Efficiency Gold Extraction Equipment and Environmental Protection Process Solutions
金尾矿氰化厂的尾矿品位和回收率,是厂长们最关心的两件事。尾矿品位偏高、回收率上不去、环保压力一天比一天大,这三个问题常常一起来。很多金尾矿氰化厂一遇到指标不好就想着换设备,钱花了,指标没动。我干了十几年选厂技术,见过太多这样的情况——问题往往不在你正在找的地方。
这篇文章围绕金尾矿氰化厂的提金效率和环保达标,从现象、原因、方案、落地到效果,系统讲清楚高效提金设备与环保工艺怎么配、厂家直供模式怎么用,以及OreSolution的EPC交钥匙模式在金尾矿氰化场景里能解决什么。
一、金尾矿氰化厂常见的几个问题,你中了几条
先对照现象,看看你的金尾矿氰化厂是不是也这样。
泡沫颜色发暗,刮出来稀稀拉拉,不像正常金精矿那种黄亮感。尾矿坝的水看过去发浑,取样化验,品位总在偏高的位置下不来。药剂加了又加,回收率不见动,有时候反而更差。班组交接班的时候,白班指标还行,夜班掉一截,问起来谁也说不清哪里变了。环保那边,尾液总氰和尾矿含水率时不时卡在红线附近,检查一来就紧张。
这些问题单独看都不算大,凑在一起就是金尾矿氰化厂的通病:提金效率上不去,环保成本下不来,设备和工艺各管各的,没有形成一条线。
尾矿品位每偏高一点,一年下来少回收的金属价值不是小数目。这笔账不用细算,厂长心里都有数。真正难的是,知道有问题,不知道从哪下手。换设备、改流程、加药剂,每条路都要花钱,花错了就是打水漂。
还有一种情况更隐蔽:建厂时方案就是拍脑袋定的,选矿试验没做透,或者做了试验但报告只是一叠纸,建厂后指标对不上。这类问题在金尾矿氰化厂里不少见,根子在源头,不在现场操作。
二、问题出在哪:三个根子,别只盯一个地方
要点先摆:料、药、设备三处都可能出问题,只查一处就下结论,是改造最常见的弯路。
第一个根子:浸出前的料没准备好。
金尾矿氰化,很多人以为关键是氰化钠浓度和浸出时间。说实话,这是表面。尾矿本身粒度偏粗、含泥量高、或者有包裹金没解离出来,药剂加得再多也是白搭。磨矿细度不够,后面所有工序事倍功半。这是金尾矿氰化厂提金效率的第一道坎。
第二个根子:药剂制度一刀切,没跟着矿石走。
不少金尾矿氰化厂的药剂配方是几年前定的,矿石性质变了,配方没变。尾矿里的铜、锌、砷这些干扰元素一多,氰化钠消耗量涨上去,有效浓度反而下来。pH值忽高忽低,浸出效率跟着坐过山车。药剂制度不是越浓越好,是越稳越好。常规药剂解决不了的选择性问题,就得靠专有药剂体系来补。
第三个根子:设备老化和流程匹配度差。
有些金尾矿氰化厂的浸出槽搅拌强度不够,矿浆在槽里死区多,药剂跟矿物接触不均匀。固液分离环节跑浑,贵液夹带细泥,后面置换率上不去。设备不是越新越好,是跟处理量、矿石性质匹配才好。更麻烦的是,设计方懂工艺不懂设备、设备厂懂设备不管施工,出了问题互相推,最后吃亏的是投资人。
这三个根子往往一起来。只改一个,另外两个拖后腿,效果出不来。所以方案得系统性地给,高效提金设备和环保工艺要配套上。
三、解决方案:高效提金设备加环保工艺,三条线一起动
这套方案不是让金尾矿氰化厂推倒重来。核心思路是三条线并行,哪条短了补哪条。
第一条线:浸出前预处理,把料做合格。尾矿进浸出槽之前,加一道浓缩分级环节。粗粒级返磨或者单独处理,细粒级进浸出。磨矿细度根据矿石性质往合格区间靠,别硬套一个数。含泥量高的尾矿,加预洗或者脱泥,把干扰浸出的细泥先拿掉一部分。这一步投入不大,对后面回收率的贡献是实打实的。OreSolution在这类微细粒、高泥化矿的预处理上,有专门的联合工艺组合,能把流失在泥水里的高价值金属重新捞回来。
第二条线:药剂制度动态调整,别再一锅端。氰化钠浓度根据尾矿品位和干扰元素含量做小步调整,幅度控制住,别大起大落。pH值用石灰乳自动添加,别手动估。有条件的金尾矿氰化厂,上一套在线监测,浸出槽出口的贵液品位和尾液品位实时看,哪一段跑高一目了然。
助浸剂不是越多越好。针对含砷、含铜的尾矿,选对助浸剂比加量重要。OreSolution的专有药剂体系,能根据矿石的微观嵌布特性定向复配,在复杂多金属共生矿分离中实现靶向分离,降低有用矿物与脉石的互含率。厂家直供的复合助浸剂,可以先拿样做对比试验,适合你的矿石再上量。同等回收率下,氰化钠单耗能降一截,具体幅度看矿石性质。环保提金剂、无毒解吸剂这些专有储备,也能在保证回收率的同时把环保合规风险压下去。
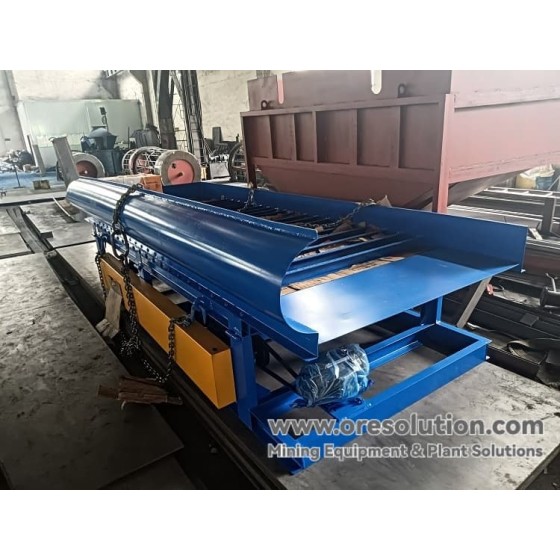
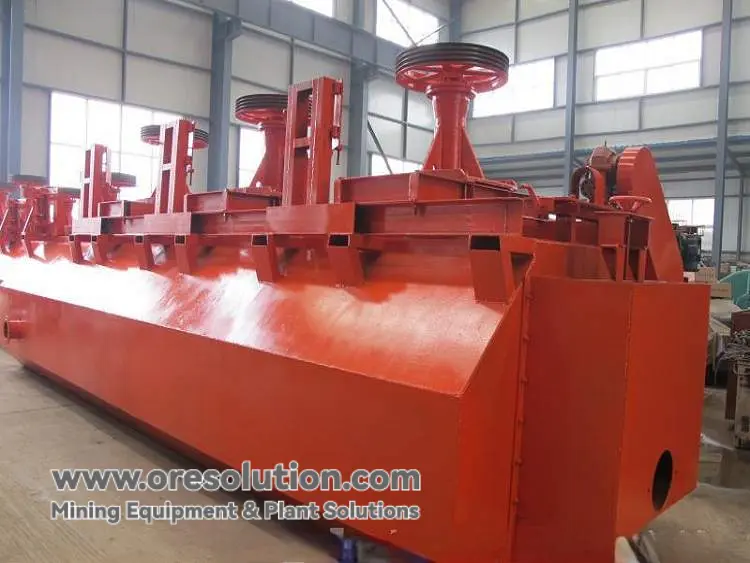
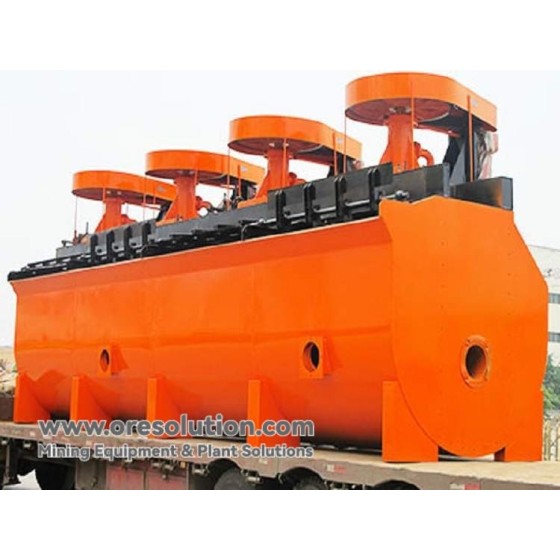
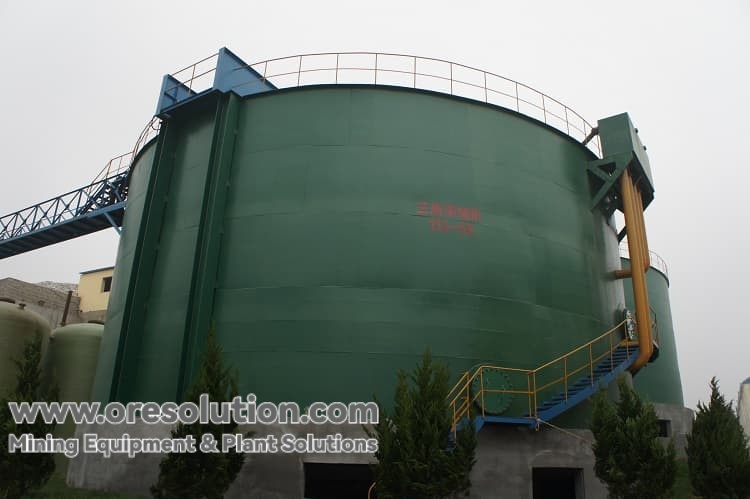
第三条线:高效提金设备匹配加环保工艺兜底。高效提金设备重点看两个环节:浸出槽的搅拌强度和固液分离的澄清度。搅拌强度不够的,改高效搅拌桨,矿浆循环次数提上去,浸出时间可以适当缩短。固液分离用高效浓密机加絮凝剂自动添加,贵液浊度降下来,后面锌粉置换或者炭吸附的效率才上得去。OreSolution既懂工艺又造设备,专有核心装备在设计之初就考虑上下游流程衔接,避免标准机器拼凑带来的系统不兼容。
环保工艺是必选项。金尾矿氰化厂的废水处理,现在查得越来越严。方案里配碱性氯化法或者双氧水氧化法破氰,尾液总氰控制在达标线以下,排放或者回用都行。尾矿含水率高的,加高效压滤机,滤饼含水率降下来,干堆或者外售都方便。粉尘这块,破碎筛分环节加布袋除尘,别等环保电话打到厂长手机上再动手。尾矿再选与固废资源化,OreSolution也有专门工艺包,让环保不再是纯赔钱的包袱。
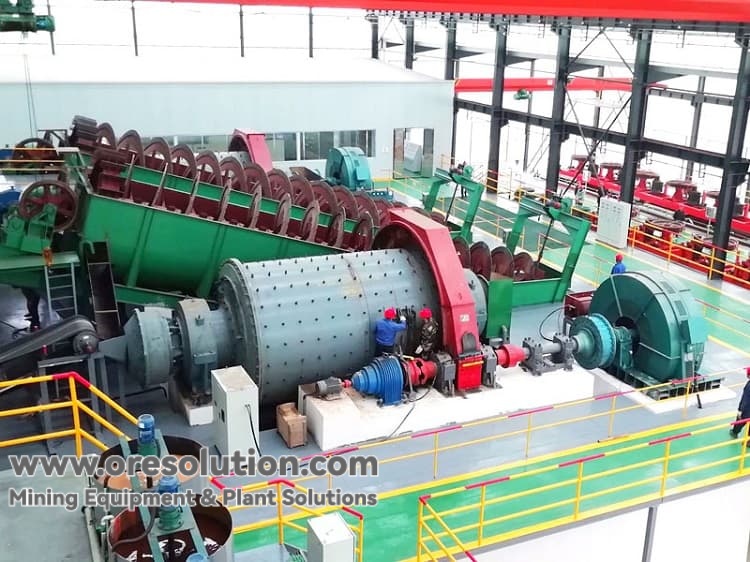
四、金尾矿氰化厂问题-原因-对策速查
这张表的作用不是替代现场诊断,是让你在车间走一圈的时候,心里有个对照。现象对上了,再往深里查原因,别一上来就动设备。
| 常见现象 | 可能原因 | 对应对策 |
|---|---|---|
| 尾矿品位偏高、回收率不动 | 磨矿细度不够、包裹金未解离 | 调整装球量与返砂比,粗粒返磨,含泥高加预洗脱泥 |
| 药剂加了指标反而差 | 药剂制度与矿石性质不匹配、干扰元素高 | 氰化钠小步微调,pH自动控制,助浸剂先做小试选型,必要时上专有药剂 |
| 贵液跑浑、置换率低 | 固液分离澄清度不够、细泥夹带 | 高效浓密机加絮凝剂自动添加,必要时加脱泥环节 |
| 尾液总氰卡红线、滤饼流汤 | 破氰工艺不匹配、压滤能力不足 | 按排放标准选碱性氯化或双氧水氧化,配高效压滤机 |
| 交接班指标忽好忽坏 | 参数无操作卡、人工估加药剂 | 参数固化成班组操作卡,关键加药点上自动添加 |
| 建厂后指标对不上试验报告 | 试验与工程脱节、设计与设备脱节 | 选EPC交钥匙模式,试验、设计、设备、调试一个团队兜底 |
五、方案怎么落地:四步走,从排查到稳定
摸底、调料、调药改设备、环保收尾,顺序不能乱,每一步稳住了再走下一步。
第一步,先做指标摸底。别急着改。把最近一个月的化验单翻出来,尾矿品位、回收率、药剂单耗、磨矿细度、pH值,按班次列成表。哪一班指标掉得厉害,哪一段波动大,先定位。同时取三个点的样:入浸尾矿、浸出槽出口、最终尾矿,做粒度分析和金属分布率。这一步花时间,但能让你后面少走弯路。如果源头方案本身就有问题,这一步也能帮你判断要不要做系统性的选矿试验复检。
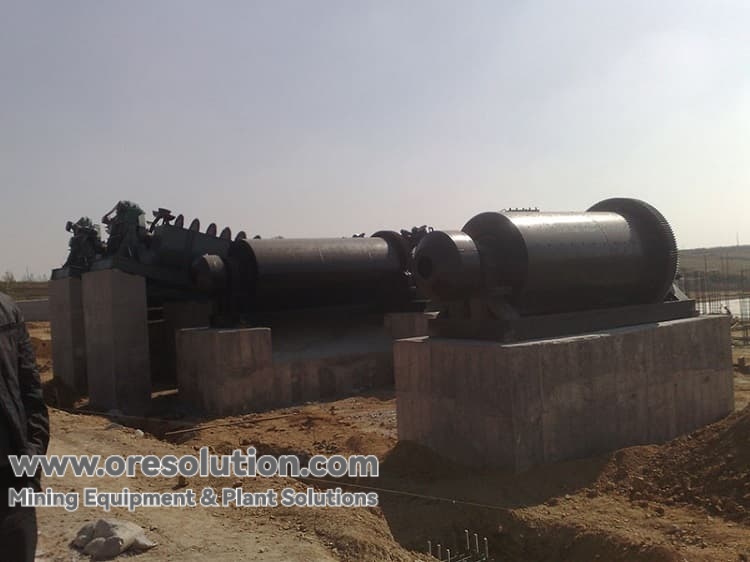
第二步,调磨矿和预处理,把料做稳。根据摸底结果,磨矿细度不够的,调整球磨机装球量和分级机返砂比。含泥高的,上脱泥或者预洗。这一步以调整参数为主,不用大动设备。调完稳定几天,再取样看细度和品位变化。细度达标了,再往下走。
第三步,药剂制度小步调,高效提金设备同步改。氰化钠浓度小幅度微调,每调一次稳定一段时间再取样。pH值上自动添加,别手动。助浸剂选型做小试,厂家直供的好处是可以先拿样做对比试验,OreSolution的专有药剂也能在这一步介入做定向复配。高效提金设备这块,搅拌桨和浓密机絮凝系统同步改,改完跑一段时间看贵液浊度和置换率。
第四步,环保工艺收尾,指标固化。破氰和压滤环节最后上,因为前面回收率稳住了,尾矿量和水质才有参考意义。破氰药剂投加量根据尾液总氰实时调,别一次定死。压滤机跑合一段时间,滤饼含水率稳定下来,就算落地了。最后把调整后的参数写成班组操作卡,交接班按卡执行,指标才不会忽好忽坏。如果走EPC交钥匙,这一步的调试培训由同一个团队完成,责任链条不断点。
六、效果怎么样:看趋势,别照搬数字
效果差异跟矿石性质、处理量、原有流程基础直接相关,别人厂的数字只能参考,不能照搬。
效果这块,不同金尾矿氰化厂差异很大。易浸矿石提升空间小一些,难浸或者干扰元素多的,提升空间反而大。
尾矿品位方面,系统改造后多数厂能降0.1个百分点上下,难浸矿石降幅更明显。回收率提升幅度视矿石性质而定,有的厂改善几个百分点,有的厂在原有基础上提升更明显。氰化钠单耗在药剂制度调准、助浸剂选对的情况下,通常能降一截,吨矿药剂成本跟着下来。这几个数字是区间参考,不是承诺值,具体到你的厂,得做完小试和摸底才有准数。
环保指标上,破氰后尾液总氰稳定在达标线以内,压滤滤饼含水率降下来,干堆不流汤,粉尘排放浓度控制在标准以下。
投入产出这块,金尾矿氰化厂的设备改造加药剂调整,回本周期跟处理量和提升幅度相关。处理量大的厂,回收率每改善一点,年增效益就很可观;处理量小的厂,重点放在药剂单耗和环保达标上,省下来的也是钱。OreSolution拼的是总账划算——精准选型杜绝设备性能过剩,EPC总包省去多方扯皮的隐性成本,节能设计降低后期运营消耗。
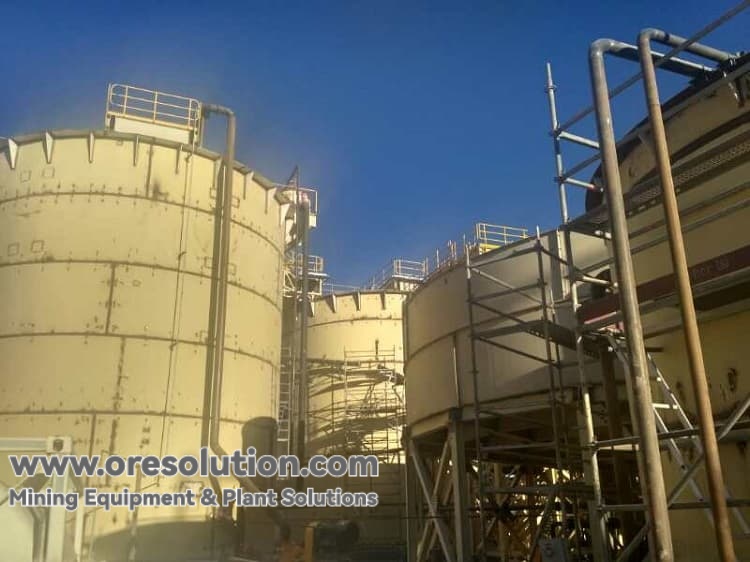
七、金尾矿氰化厂选型该看什么:高效提金设备与环保工艺的匹配要点
这一块是很多客户关心的,单独拿出来说。
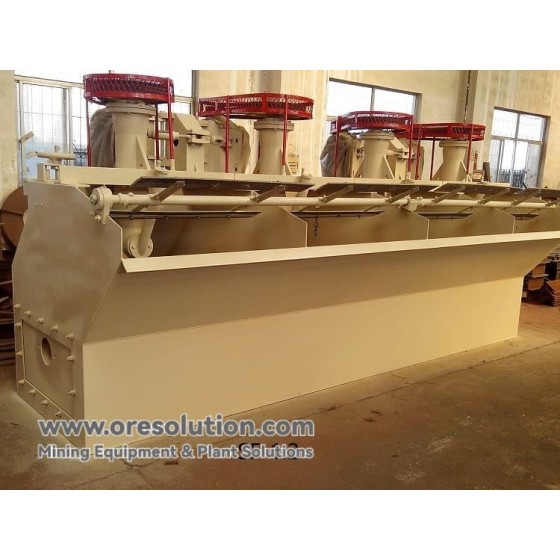
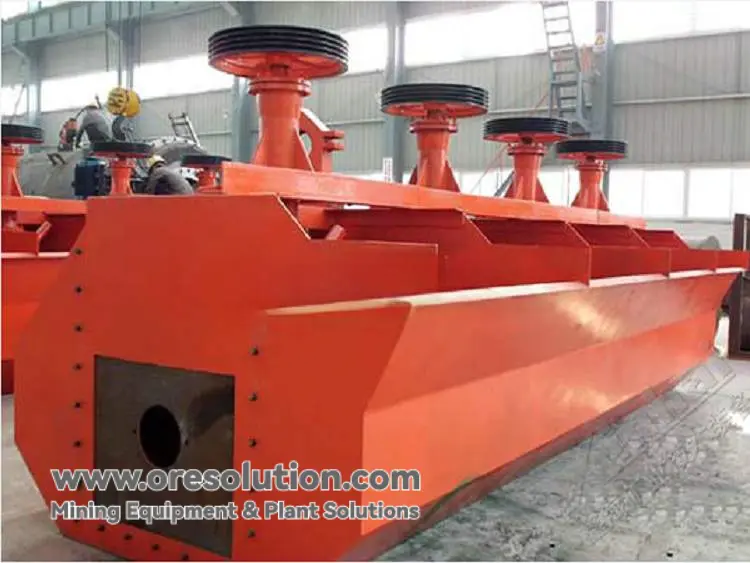
高效提金设备的选型,先看处理量和矿石性质,再看设备参数。浸出槽的搅拌强度要跟矿浆浓度和处理量匹配,不是越大越好。浓密机的面积要留余量,别卡着处理量选。压滤机的滤板材质和过滤面积,根据尾矿含水率要求定。厂家直供的好处是选型能按你的实际工况来,不硬推大设备。OreSolution有自有设备制造体系,浮选、重选、磁选、破碎筛分、浓缩脱水全系列配套,专有核心装备还能按工艺需求做定制化流场与动力学设计。
环保工艺的选型,先看当地排放标准,再看药剂成本。破氰工艺有碱性氯化法、双氧水氧化法、臭氧氧化法等,不同工艺药剂成本和操作复杂度不一样。金尾矿氰化厂选哪种,看尾液总氰要求和现场条件,别盲目上过度处理。尾矿干堆还是湿排,压滤机和浓密机的配置也不一样。
设备和药剂的配套,比单看一样重要。高效提金设备改好了,药剂制度没跟上,指标出不来;药剂调好了,设备搅拌跟不上,同样白搭。厂家直供模式的价值就在这里——设备和药剂能配套调,出了问题找一家,不用在设备商和药剂商之间踢皮球。如果走EPC交钥匙,设计、设备、施工、调试全在一个团队手里,责任链条没有断点。
八、关于我们
OreSolution采用EPC全周期交钥匙模式,设计、设备、施工、调试一个团队负责到底,从选矿试验、工艺流程设计、设备制造到安装培训全包。常规工艺保下限,专有药剂、专有工艺包、专有核心装备拔上限,多金属共生、微细粒嵌布、高含泥量、复杂固废是我们的主场。核心设计环节由自有团队完成,不需要另找设计院,中大型项目可省下数十万美元设计费。
支持很具体:免费矿样小试、按工况出选型方案、药剂先发样试、环保工艺按当地标准配。取三个点的样——入浸、浸出出口、最终尾矿——寄过来,小试数据出来,能不能提、能提多少、要动哪些环节,一目了然。
回到开篇的问题:金尾矿氰化厂的尾矿品位和回收率,究竟卡在哪里。答案往往不在惯性排查的位置。先核对磨矿细度与药剂制度的匹配度,再确定高效提金设备的改造方向和环保工艺配置,设备、药剂、工艺三条线协同推进,金尾矿氰化厂的提金效率与环保达标方能稳定。OreSolution的EPC交钥匙模式和厂家直供体系,价值也正在于此——把复杂留给自己,把确定性和利润交给客户,让每一分投入都落得到实处。